Frysk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
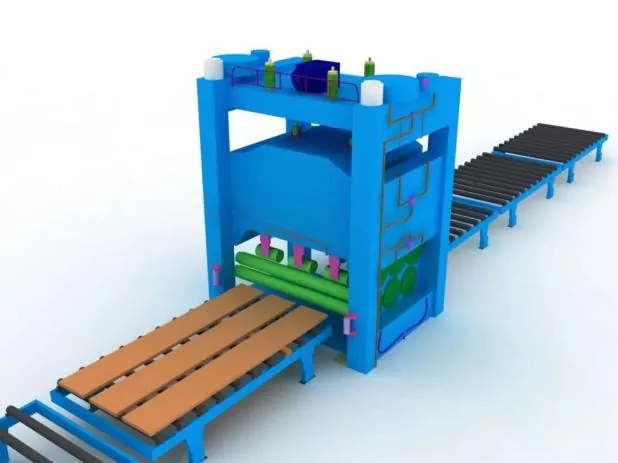
I. Algemiene layout tekening
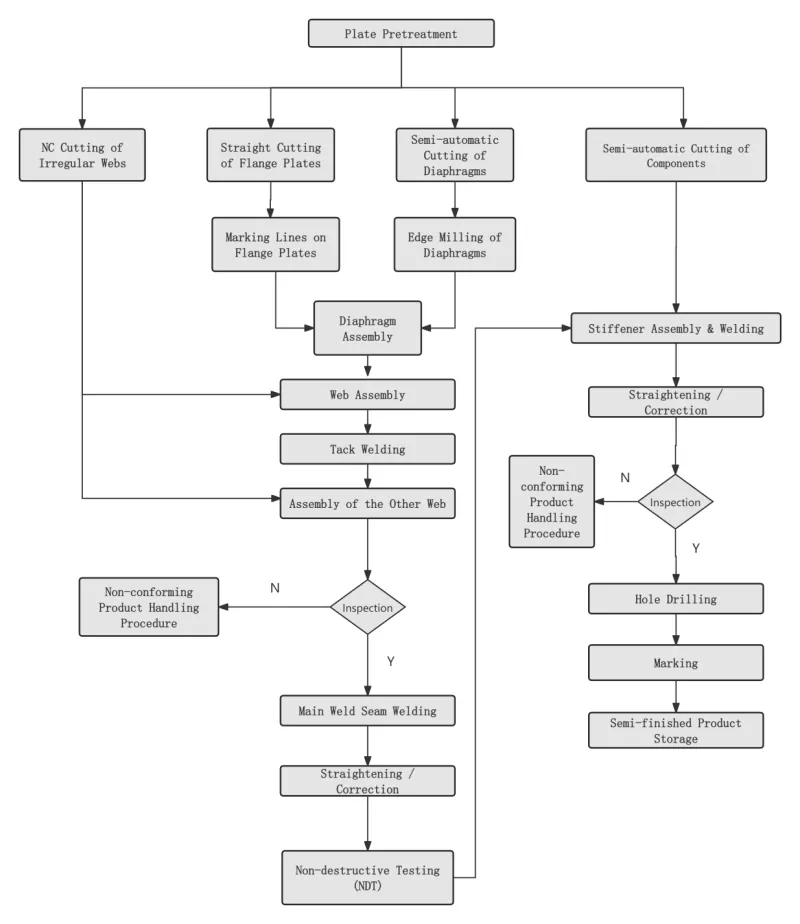
Ⅱ. Key Process
|
Stap 1 Stielplaat oerflak foarbehanneling |
Utfierd yn oerienstimming mei ûntwerp of proses easken foardat stielen plaat blanking. |
|
|
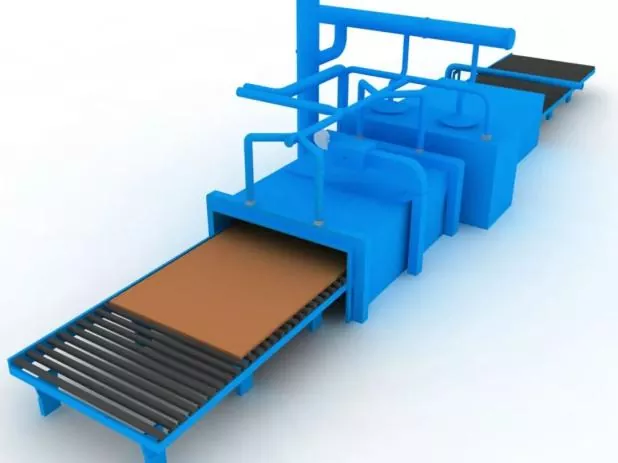
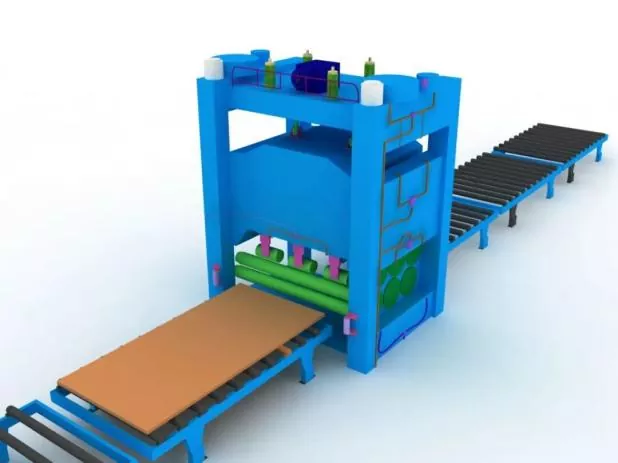
Stap 2 Stielplaat rjochtsjen |
Algemiene rjochtsjen sil wurde útfierd nei foarbehanneling fan stielen plaat om de krektens fan blanking te garandearjen en ynterne oerbliuwende stress fan 'e stielen plaat te ûntlêsten. |
|
|
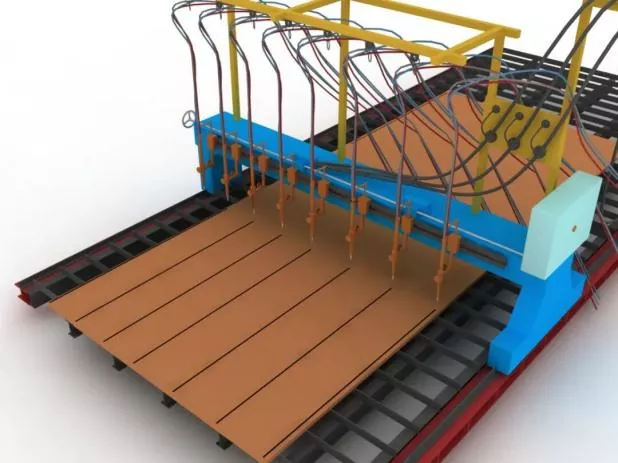
Stap 3 Snijen en blanken fan dielen |
Foardat it snijen, oanpasse de cutting masine, befêstigje it nozzle model, en kontrolearje de stabiliteit fan lucht druk. |
|
|
Under cutting, preheat de cutting naad fan 'e stielen plaat earst, en strang kontrolearje de cutting snelheid. |
||
|
Stap 4 Sekundêr rjochtsjen fan dielen |
Utfierd nei stielen plaat blanking te garandearjen gearkomste krektens en ferminderjen ynterne oerbleaune stress fan stielen platen. |
|
|
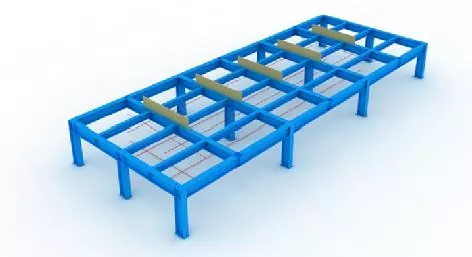
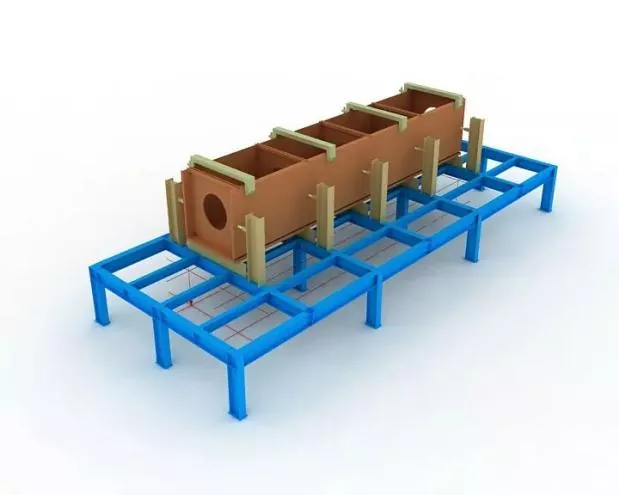
Stap 5 Ynstelling fan jigs en opmaaklinen |
Foardat gearstalling, layout linen en jigs moatte wurde ynsteld earst. |
|
|
Tidens jig-ynstallaasje moat it horizontale nivo fan 'e boppeste iepening wurde garandearre, en genôch rigiditeit en sterkte wurde garandearre. |
||
|
Alle jigs en layoutlinen kinne allinich yn gebrûk nommen wurde nei't se ynspekteare en goedkard binne troch oanwiisd personiel. |
||
|
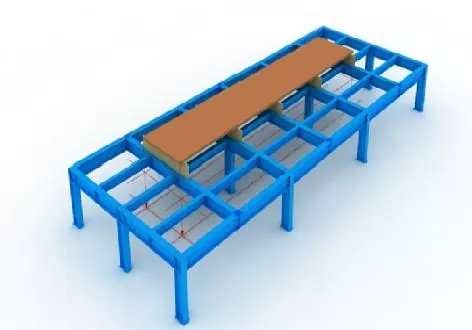
Stap 6 Posysje fan legere paniel |
Krekt gepositioneerd troch plumb bob en layout rigels. |
|
|
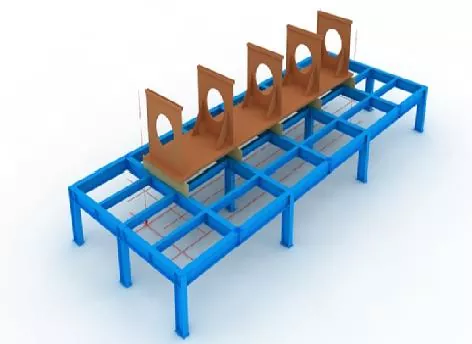
Stap 7 Diafragma-assemblage |
Foar gearkomste fan diaphragms, markearje posisjonearring linen op de legere paniel, en fuortsmite driuwende roest oan beide kanten fan 'e linen mei in slypjen tsjil. |
|
|
Neidat de membranen binne oprjochte, fix se troch tack welding. |
||
|
Stap 8 Webgearkomste |
Neidat it web is gearstald en kwalifisearre, jack it strak tsjin it diafragma mei in jack, dan fix it troch tack welding.
|
|
|
Stap 9 Boppeste paniel gearstalling |
Foltôgje sekuere posisjonearring fan it boppeste paniel mei plumb bob, dan fix troch tack welding. |
|
|
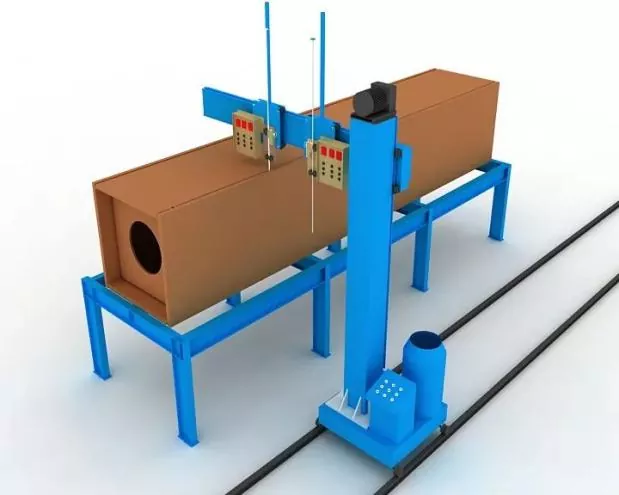
Stap 10 Diafragma Electroslag Welding |
Single-sided electroslag welding wurdt oannommen foar diaphragms. |
|
|
Koperen mouwen foar arc begjinne en blussen wurde ynstallearre by de boppeste en legere iepeningen fan electroslag welding gatten tidens welding. |
||
|
Welding stroom en spanning wurde strang kontrolearre hiele welding proses, en omtinken wurdt betelle oan it observearjen fan de kleur feroaring fan de electroslag welding gebiet op it web. |
||
|
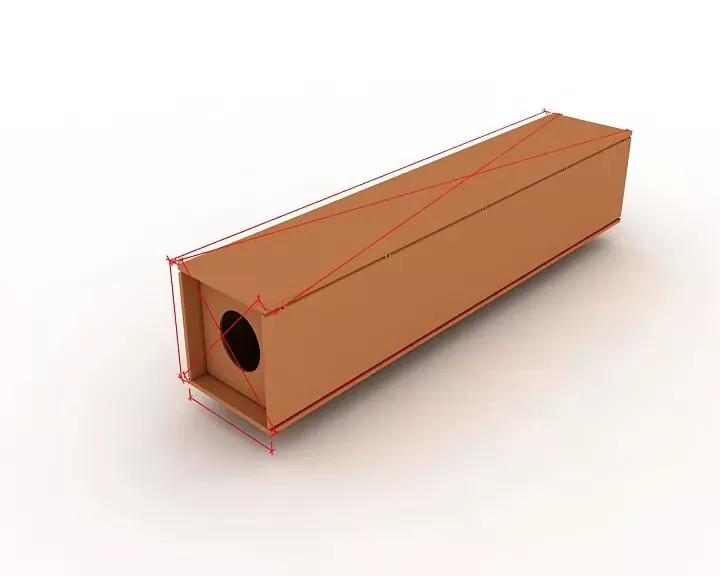
Stap 11 Algemiene ynspeksje |
Tidens ynspeksje, rjochtsje op in kontrôle oft de komponint lingte, diagonale ôfmjittings en ein seksje ôfmjittings foldogge oan it ûntwerp en spesifikaasje easken, en korrizjearje alle out-of-tolerânsje dielen. |
|
|
Stap 12 Ein frezen |
Mill it ein gesicht nei montage en welding. |
|
|
Garandearje de levelness fan leden en de parallelism tusken ein gesicht en milling cutter. |
||
|
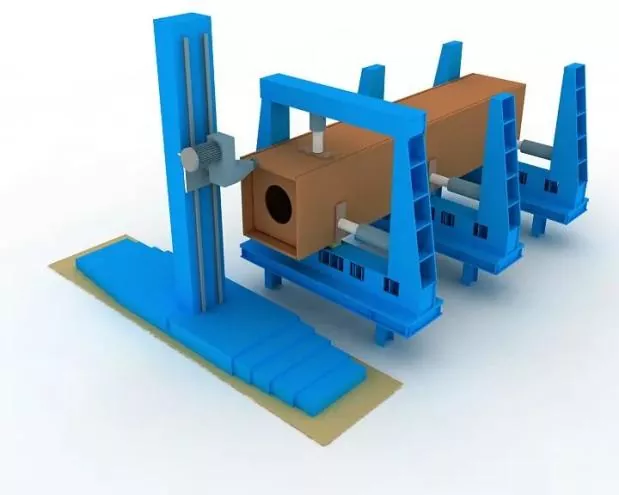
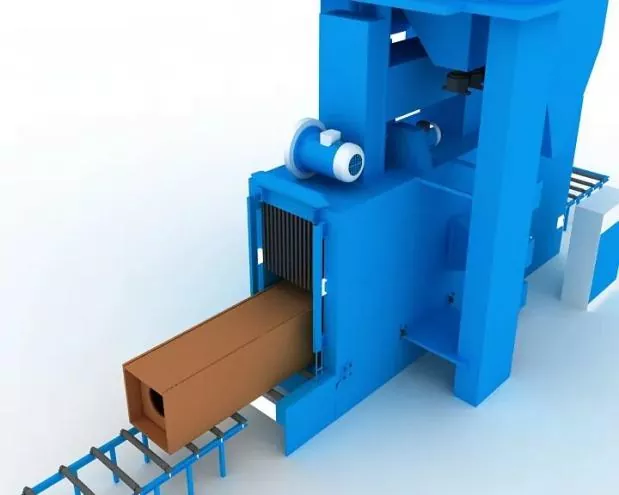
Stap 13 Sânstraalje en roestferwidering |
Folsleine roestferwidering troch sân blasting as nedich nei welding, dan oerdrage nei coating konstruksje. |
|
Ⅲ. Spesifikaasjes foar gearstalling, posisjonearring en welding
|
Assembly accuracy |
Tidens de gearstalling: ● Passende beheiningen sille wurde oannommen om lasdeformaasje te kontrolearjen. ● Laskrimpfergoedingen en ridlike omkeardeformaasje sille reservearre wurde om komponint ôfmjittings te kontrolearjen en korrekte foarm te garandearjen. |
|
De tastiene ôfwikingen foar fabrikaazje en gearstalling fan laske ferbiningen, lykas de dimensjetolerânsjes fan strukturele komponinten, moatte foldogge oan 'e easken fan' e Code foar akseptaasje fan bouwkwaliteit fan stielen struktueren (GB 50205). |
|
|
Assembly posisjonearring welding |
It sil wurde ymplementearre troch semy-automatyske solid wire gas metal arc welding (GMAW). |
|
Welder |
Lassers dy't dwaande binne mei assemblage lassen moatte de korrespondearjende kwalifikaasjesertifikaten hawwe spesifisearre yn 'e Technyske spesifikaasje foar it lassen fan boustielstruktueren (JGJ81). |
|
Posysje fan tack welds |
Posysje fan tack welds: Tack welds moatte mije it begjin en ein fan formele welds, en sil net pleatst wurde op hoeken, rânen, einen en oare krityske gebieten gevoelig foar strukturele sterkte en fakmanskip defekten. |
|
Foar T-gewrichten, tacklassen: Sille symmetrysk oan beide kanten útfierd wurde; meanwhile, tack welding binnen de groove wurde mijd safolle mooglik. Foar folsleine penetraasje groove welding: Tack welding sil wurde útfierd op 'e groove foar werom guts, bygelyks, Back guts. |
|
|
De gearstalling en lasposysjes fan lasbakplaten, lykas oanrin- en ôfrinnende platen moatte foldwaan oan relevante noarmen |
|
|
Welding materialen |
Weldingmaterialen dy't brûkt wurde foar assemblage en hechtlassen moatte oerienkomme mei dy foar formele welding, d.w.s. deselde weldingmaterialen as by offisjele welding sille wurde oannommen. |
|
Foar gearkomste welding tusken hege-sterkte stiel en lege-sterkte stiel, welding materialen wurde selektearre yn oerienstimming mei de lege-sterkte stielen klasse. |
Related News
- Nasjonale dei Groetnis út Eihe Steel Structure
- Súksesfolle earste hysing! It Azië-Stille Oseaan Marokko-projekt ûndernommen troch Eihe Steel
- Kwalifikaasjefernijing goedkard! Eihe wreidet stadichoan Global Market Footprint út
- EHSS stielstruktuer levering foar fleanfjilden en stasjons
- Fokus op wrâldwide ûntwikkeling: Shandong Steel Structure Industry Association hâldt suksesfolle konferinsje foar útwikseling fan ûnderfining oer yndustriële ynternasjonalisearring
- EHSS hostde allinich it 8e Shandong Steel Structure High-Quality Development Forum & 2026 SSSIA jierlikse konferinsje yn Qingdao mei folslein sukses
Lit my in berjocht