Frysk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analyse fan Steel Structure Production Technology
Ⅰ. Oersicht
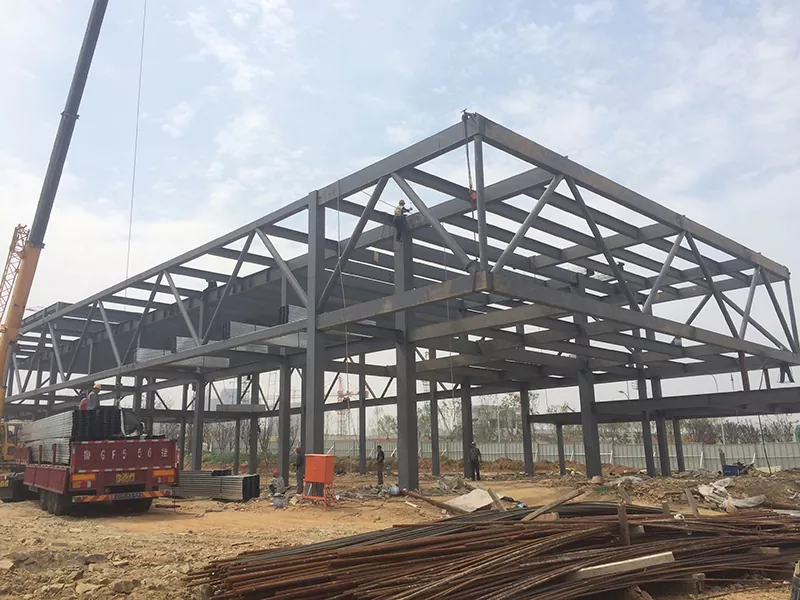
Stiel struktuer fabricationis it proses fan it konvertearjen fan ûntwerptekeningen yn fysike strukturele komponinten. De kearn dêrfan is om stielen materialen te ferwurkjen yn kwalifisearre stielen strukturele leden yn oerienstimming mei ûntwerpeasken fia fabrykproduksjeprosedueres, wylst de seksje-eigenskippen fan stiel yn prinsipe net feroare wurde.
De produksjetechnology fan stielstruktueren is oer it algemien fergelykber mei dy fan meganyske fabrikaazje. Sjoen lykwols dat stielstruktuerprodukten úteinlik wurde gearstald op bouplakken, lizze har prosessen gruttere klam op presyskontrôle en previnsje fan deformaasje.
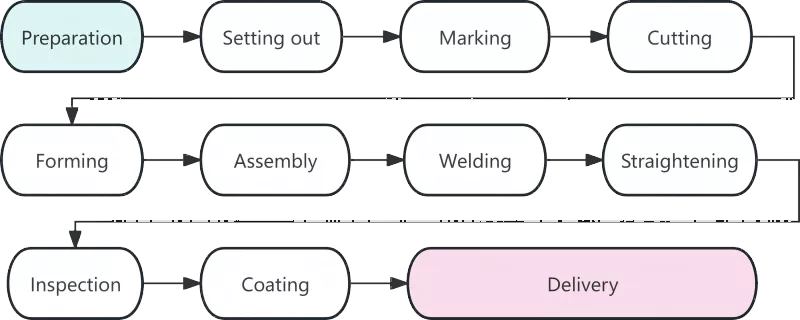
Ⅱ. Process Flow Chart fan Steel Structure Production
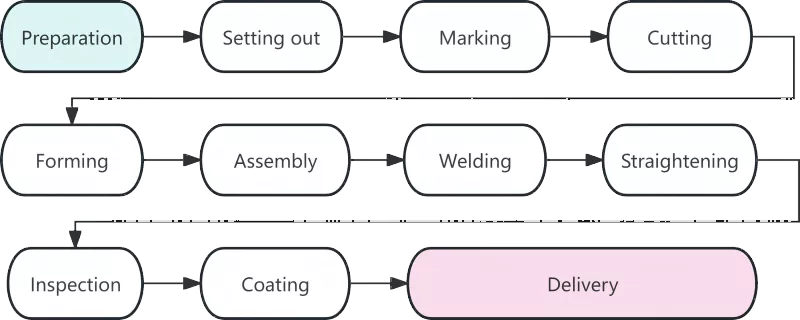
Ⅲ. Detaillearre analyze fan elke wurkproseduere
|
Proses |
Beskriuwing |
|
Materiaal tarieding |
Materiaal tarieding markearret it begjin fan fabrikaazje fan stielstruktuer, en de kwaliteit hat direkt ynfloed op alle folgjende wurkprosedueres. De kearntaken op dit stadium omfetsje materiaal akseptaasje, rjochtsjen en skjinmeitsjen fan oerflakken. Nei't stielmaterialen by it fabryk oankomme, sille har materiaalsertifikaten wurde kontrolearre tsjin 'e eigentlike produkten. Opnij ynspeksje fan gemyske gearstalling en meganyske eigenskippen sil wurde útfierd foar stielen brûkt yn wichtige strukturele komponinten. Misfoarme stielen dy't feroarsake binne tidens ferfier moatte wurde rjochte mei help fan rollerrjochters as hydraulyske jackingmasines. Underfining docht bliken dat sawat 80% fan diminsjonele flaters yn blanking resultearje út ûnrjochte grûnstoffen. |
|
Lofting |
Lofting is de earste krityske stap foar presyzje kontrôle yn stielen struktuer manufacturing. Op tawijd platfoarms as yndielingstafels tekenje technici folskaalse komponinten en sketsen yn in ferhâlding fan 1: 1 yn oerienstimming mei ûntwerptekeningen om de foarmen fan dielen te definiearjen. Neist it ferifiearjen fan tekeningdiminsjes, sil krimpfergoeding foar welding wurde reservearre as fereaske troch relevante prosessen. Yn 't algemien sil foar elke stomplas in tafoeging fan 1 oant 1,5 millimeter oan 'e kant set wurde. |
|
Marking |
Ek bekend as scribing, markearring ferwiist nei de proseduere fan it brûken fan sjabloanen foar it markearjen fan gatposysjes en ferwurkingslinen foar komponinten op stielen platen en seksjes. It prinsipe fan "grutte dielen earst, lytse dielen letter" wurdt folge om it maksimaal gebrûk fan materiaal te maksimalisearjen. Troch optimalisearre yndieling kin it totale materiaalbenuttingsnivo mear dan 85% berikke, en it kin sels 92% oerstekke nei nêstoptimalisaasje. |
|
Cutting |
Snijen is it proses fan it skieden fan grûnstoffen yn yndividuele dielen lâns markearre rigels. De mainstream cutting metoaden omfetsje gas cutting, plasma cutting en laser cutting. De wiidferspraat tapassing fan numerike kontrôle cutting technology hat ferbettere de krektens en effisjinsje fan stielen struktuer fabrication. Guon snijflakken binne kwalifisearre foar direkte welding sûnder sekundêre râneferwurking. |
|
Formearje |
Net-lineêre komponinten lykas bûgde balken en bûgde buizen moatte wurde foarme fia kâld bûgen of hjit bûgen. Kâlde bûgen wurdt útfierd by keamertemperatuer en fan tapassing op mienskiplike kromme komponinten. Foar hjitte bûgen wurde stielen oant 900-1100 ° C ferwaarme foar it bûgen, dat wurdt oannommen foar dikke platen of komponinten mei lytse bûgstralen. |
|
Gearkomste |
Gearstalling betsjut it kombinearjen fan ferwurke dielen lykas fereaske troch tekeningen en tydlik fixearje se troch tacklassen. De standert gearstalling proseduere is as folget: Grind splice naden fan flange platen → Fuortsmite burrs op web platen → Berikke sekuere posisjonearring mei in gearkomste masine → Folsleine gearkomste fan single-sided T-seksje stiel → Flip de gearstalling en finish algemien foarmjen. |
|
Welding |
Welding is de kearnproseduere yn produksje fan stielstruktuer mei hege technyske easken en strange kwaliteitskontrôle. De meast brûkte weldingmetoaden omfetsje automatysk ûnderdompele arc welding, CO₂ gas shielded welding en shielded metal arc welding. |
|
Rjochtsjen |
Termyske spanning generearre tidens welding sil ferfoarming fan komponinten feroarsaakje, dy't sil wurde elimineare troch rjochtsjen om de oarspronklike geometryske foarm te herstellen. Algemiene rjochtingmetoaden omfetsje meganysk rjochtsjen, flamrjochtsjen en kombineare rjochtsjen. Ferwaarming op deselde posysje moat net mear as trije kear útfierd wurde, en oververhitting is strang ferbean. |
|
Ynspeksje |
Troch it heule produksjeproses rint ynspeksje as in wichtige garânsje foar produktkwaliteit. Fase ynspeksje omfettet benammen ynspeksje fan grûnstoffen, ynspeksje yn proses en ynspeksje nei welding. Fatale mankeminten lykas skuorren en ûnfolsleine fúzje binne net tastien binnen welds. |
|
Coating |
Coating jout anty-corrosie en fjoer beskerming foar stielen struktueren. De standert coating systeem bestiet út trije lagen: sink-rike epoksy primer, epoksy micaceous izer tuskenskoft, en polyurethane of fluorocarbon topcoat. Fjoer-resistant coating wurdt tapast yn meardere tinne lagen. De ambient temperatuer foar coating operaasje moat net leger as 5 ° C, de relative vochtigheid sil net mear as 85%, en it oerflak temperatuer fan stiel moat wêze op syn minst 3 ° C heger as it daupunt. |
|
Levering fan Fabryk |
Levering is de lêste stap fan stielen struktuer manufacturing. Ûnderdielen dy't foarby de definitive ynspeksje sille wurde tawiisd unike serial numbers en merken. Komponinten sille wurde bondele yn groepen neffens de ynstallaasje folchoarder. Houtblokken as rubberen pakkingen moatte wurde pleatst tusken komponinten om krassen fan coating te foarkommen. |
IV. Untwikkelingstrends fan Moderne Steel Structure Manufacturing Technology
Moderne stielen struktuerproduksje wurdt hieltyd yntelligint en meganisearre te ferbetterjen produksje presyzje en effisjinsje. Numeryske kontrôletechnology, automatyske welding, BIM-applikaasje en firtuele simulaasje foar pre-assemblage fertsjintwurdigje de takomstige ûntwikkelingstrends fan 'e yndustry.
Produksje fan stielstruktuer is in folslein systeem mei nau ferbûne prosessen, hege presyzjeeasken en strange kwaliteitskontrôle. Elke proseduere fan layout oant coating hat direkt ynfloed op de kwaliteit fan klear produkten. Mei de wiidferspraat tapassing fan yntelliginte technologyen sille strangere noarmen wurde oannommen foar stielstruktueren, wat liedt ta fierdere ferbettering fan produktkwaliteit.
Related News
- Hoe kinne jo de passende grutte selektearje foar in stalen frame-hynderstâlkonstruksje?
- On-Site Steel Structure Assembly + Yntegraal Hoisting Construction Workflow + Key Considerations
- Wêrom kieze in dûbellaach prefab stielen framehûskonstruksje foar modern wenjen?
- Njoggen wichtige punten foar it ûntwerp en de bou fan stielen struktuer fabryksgebouwen
- Hoe kin konstruksje fan stielen struktuer kippenhok it behear fan Poultry Farms ferbetterje?
- Yndustriële gebouwen "Lokomotyf-styl": Moat it 3-ferhaal kantoar stiel of beton wêze?
Lit my in berjocht